无锡泰源---抛丸机处理后工件表面能达到什么效果?能不能达到Sa2.5?
抛丸机处理后的效果不止“变干净”这一项,它同时改变了工件表面的清洁度、粗糙度,以及表层材料的力学状态。你关心的 Sa2.5,在绝大多数工业场景下,抛丸是可以稳定达到的,但它有明确的视觉和工艺边界。
表面清洁度:Sa2.5 是什么水平,能否达到?
结论是:可以稳定达到,而且 Sa2.5 本身就是抛丸工艺在工业上最普遍、最标准的验收等级之一。
根据 ISO 8501-1 或国标 GB/T 8923 的定义,Sa2.5 属于“非常彻底的喷射或抛射除锈”。它的具体标准是:
· 宏观要求:在不放大的情况下,表面无可见的油脂、污垢、氧化皮、铁锈和旧涂层。
· 残留物限定:允许存在的,仅是点状或条纹状的轻微色斑,且这类瑕疵面积通常被限定在极小范围内(例如不超过每平方米的 5%)。
在实际生产中,通过式抛丸机处理钢板、型材时,除锈等级“稳定达到 Sa2.5 国标标准”是非常普遍的结果,它也是后续涂装(如环氧底漆)最常指定的基础清洁度等级。如果进一步优化工艺(如提高抛射速度、增加弹丸量),部分场景甚至可以做到更高级别的 Sa3(近白级),但 Sa2.5 是兼顾效率与质量的主流选择。
表面粗糙度:不是越光滑越好,而是要“有锚点”
抛丸在清除污物的同时,会在表面打下无数微小的凹痕,形成均匀的粗糙面。这个粗糙度不是为了美观,核心目的是为涂层提供机械“锚固点”,大幅提升附着力。
粗糙度的要求取决于后续工艺,并没有一个固定值:
· 常规涂装:常见的粗糙度范围在 Ra 20–50 μm 或 Rz 50–100 μm 左右,足以形成良好的机械咬合。
· 特定工艺:对于要求更精细的工况(如某些电泳涂装或精密件),粗糙度可能控制在 Ra 1.6–6.3 μm 的较低范围;而对于厚浆型重防腐涂层,则可能需要更高的粗糙度来承载厚漆膜。
隐藏效果:表面强化(喷丸强化)
当抛丸的工艺参数(如弹丸速度、大小)调整到以“强化”而非单纯“清理”为目的时,效果会深入到材料表层:
· 引入残余压应力:高速弹丸的撞击使表层金属产生塑性变形,从而在表面层形成一个压应力层。这个压应力能有效抵消工件在受力时表面容易产生的拉应力,是抑制裂纹萌生和扩展的关键。
· 提升疲劳寿命与硬度:这种压应力层和表层组织的细化(加工硬化),可以显著提高零件的疲劳强度和表面硬度。例如,有研究显示抛丸可使某些钢种的疲劳寿命提升数倍,或使表层显微硬度明显上升。
所以,回到你的问题:Sa2.5 对于抛丸机而言,是一个标准且可稳定实现的目标。关键在于,你需要根据工件最终的用途(是单纯涂装,还是承受交变载荷的零件),来区分你是只需要清洁度与粗糙度,还是需要同时获得表面强化的效果。如果后续有涂装要求,建议将 Sa2.5 与粗糙度范围(如 Ra 40–70 μm)一并写入技术协议,作为验收依据。
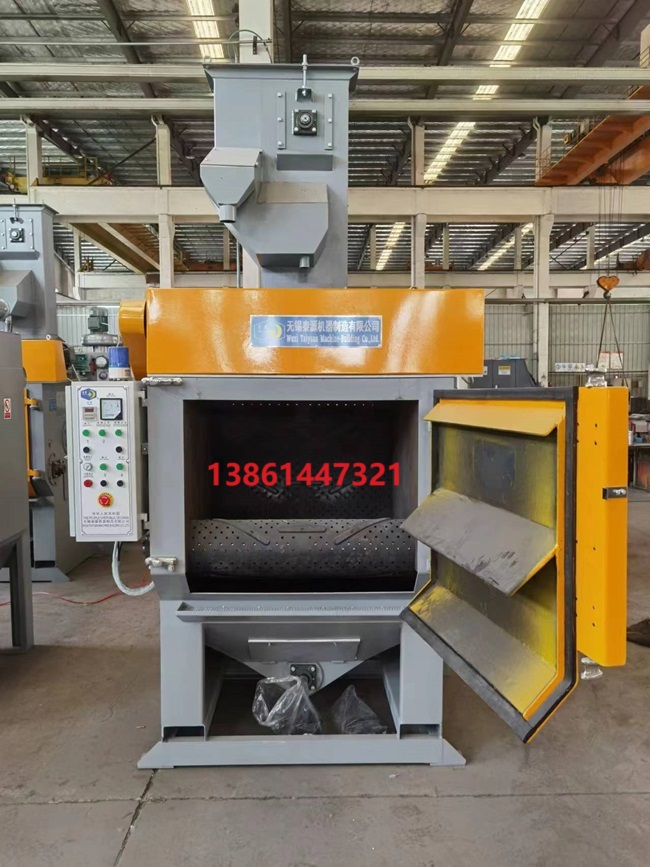
具体祥细内容请察看主页网址:http://www.wuxitaiyuan.cn
我们希望能为您提供更多的表面处理设备,联系电话:13861447321